SUORA KULJETUS TAI LAVAKULJETUS
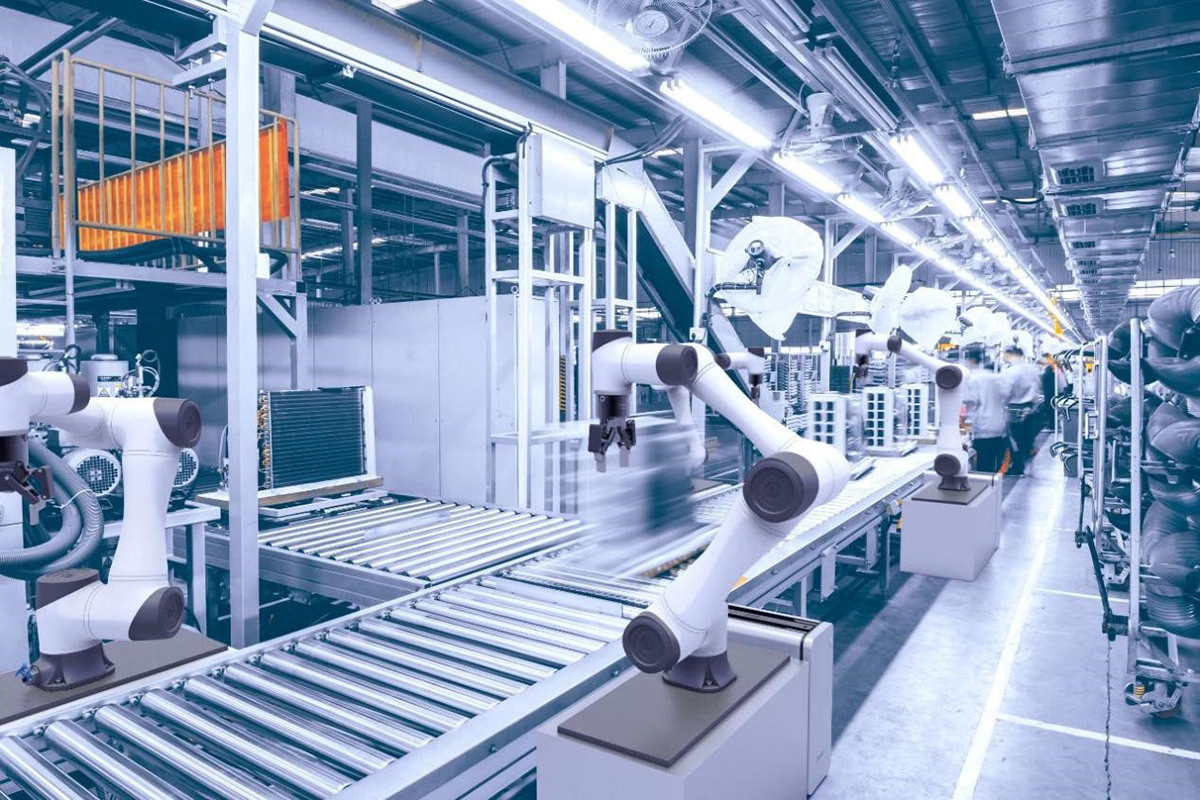
Vakaat tuotteet voidaan usein kuljettaa suoraan taipuisilla ketjukuljettimilla, tasapäällisillä ketjukuljettimilla tai modulaarisilla hihnakuljettimilla. Suora kuljetus tarjoaa kompaktin reitityksen ja yksinkertaiset yhteydet koneiden välillä.
Lava- tai kantojärjestelmät sopivat paremmin, kun prosessi vaatii:
- toistettava tuotesuuntautuneisuus;
- automaattinen kokoonpano tai testaus;
- yksilöllinen tuotteen tunniste;
- tarkka paikannus työasemilla;
- useita käsittelyreittejä;
- uudelleentyöstö- ja ohitussilmukat.
Kuljetin kuljettaa lavaa asemien välillä, ja erilliset pysäytys- ja paikannusyksiköt määrittävät lopullisen prosessin sijainnin.
LINJOJEN TASAPAINOTUS JA PROSESSINOHJAUS
Hitain toiminta määrittää linjan kestävän tuoton. Kuljettimen nopeuden lisääminen ei voi korjata epätasapainoista kokoonpano- tai tarkastusprosessia.
CSTRANS voi integroida:
- lavapysäyttimet ja paikannusyksiköt;
- kertymä ennen muuttuvan syklin asemia;
- nosto- ja siirtomoduulit rinnakkaisprosesseille;
- osien yhdistäminen, jakaminen ja ohittaminen;
- uudelleentyöstö ja hylkäysjyrsintä;
- anturi- ja RFID-liitännät;
- suora ja lavakuljetus yhden järjestelmän sisällä.
Ennen kuin asettelu on valmis, tuotevalikoima, kantoaallon kuorma, asemien rajapinnat, sykliajat, viankorjausjärjestys ja tarvittava keskeneräinen työ tarkistetaan yhdessä.
Tavoitteena on hallittu, yksiosainen virtaus, joka pitää jokaisen prosessin toiminnassa aiheuttamatta tarpeetonta kasautumista asemien välille.


