SUUNNITELTU JOKAISEN TUOTTEEN TILAN YMPÄRIIN
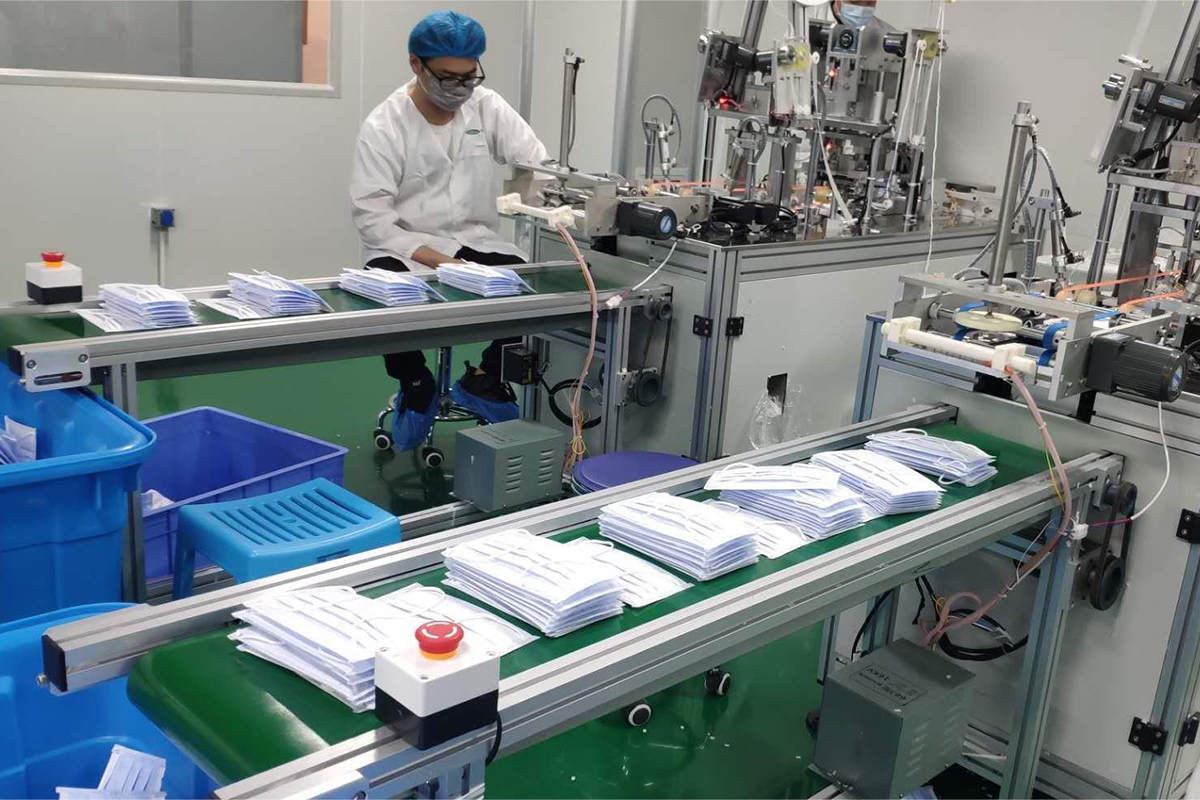
Löysät maskit ovat kevyitä, joustavia ja herkkiä ympäröivälle ilmavirralle. Pienet vyöraot tai äkilliset nopeuden muutokset voivat pyörittää, taittaa tai peittää tuotetta ennen silmämääräistä tarkastusta ja laskentaa.
CSTRANS valitsee käsittelymenetelmän tuotantovaiheen mukaan:
- Litteähihnakuljettimettarjoavat jatkuvaa tukea yksittäisille maskeille ja vähentävät korvalenkkien joutumisen riskiä kuljettimen rakoihin.
- Alipaine- tai pidätinkuljetusvoidaan harkita, kun kevyiden maskien on pysyttävä kiinteässä asennossa suurilla nopeuksilla.
- Annostelukuljettimetvarmista tasainen jako ennen tarkastusta, laskentaa tai pinoamista.
- Segmentoidut hihnat, työntäjät tai nastalliset osatsiirtää lasketut pinot pakkauskoneeseen menettämättä pinon kohdistusta.
- Joustavat ketju- ja modulaariset hihnakuljettimetsopivat paremmin sen jälkeen, kun maskit on pakattu pusseihin, laatikoihin tai asetettu tukeviin kuljetusalustoihin.
- Hylkää ja ohita osioterottelee vialliset tuotteet keskeyttämättä hyväksyttyjen tuotteiden kulkua.
Päälinja tulisi tasapainottaa hitaimman toistettavissa olevan loppupään operaation, usein laskemisen, pinoamisen, pussoituksen tai pakkaamisen, mukaan – ei maskinmuodostuskoneen nimellistehon mukaan.
PUSKUROINNIN TUOTANNON JA PAKKAUKSEN VÄLILLÄ
Puskurikapasiteetti tulee laskea todellisen linjatehon ja alavirran keskeytysajan perusteella:
Puskurin määrä = tuotantonopeus × keskeytysaika
Esimerkiksi linja, joka tuottaa 120 maskia minuutissa, tarvitsee noin 60 maskin kapasiteetin 30 sekunnin pakkauskatkoksen vaimentamiseksi ennen hylkyaukkojen ja talteenottomarginaalin lisäämistä.
CSTRANS tarkistaa maskinäytteet, korvalenkkien rakenteen, tuotantonopeuden, vaaditun pakkausmäärän, koneen rajapintojen korkeudet ja käytettävissä olevan lattiatilan ennen kuljetintyypin valintaa. Siirto-, nousu-, pinoamis- ja puskurointitoiminnot voidaan sitten testata varsinaista tuotetta vasten sen sijaan, että luotettaisiin vain luettelokuljettimen teknisiin tietoihin.


